

Během fáze odběru materiálu základu vysílací věže je průměr kotevního šroubu obvykle uzamčen geometrií základové desky, nikoli zatížením. Když 1-palcová tyč 36. třída může poskytnout pouze asi jednu třetinu kapacity výtěžnosti požadované pro konstrukční zvednutí, praktickým řešením je zřídka převrtat desku; je to přesunout se ASTM F1554 Třída 105 ve stejném průměru. Tato třída je kalený a temperovaný kotevní šroub z legované oceli s minimální mezí kluzu 105 ksi, což je téměř dvojnásobná mez kluzu než u třídy 55 a téměř trojnásobná ve srovnání s třídou 36.
Klíčový závěr: Pokud váš návrh vyžaduje vysokou pevnost, předvídatelnou tažnost a uznávanou specifikaci konstrukčních kotev, ASTM F1554 Třída 105 je správnou výchozí hodnotou pro těžké kotvy. O tom, zda funguje tak, jak bylo zamýšleno, rozhodují tři detaily: mechanické hodnoty klesnou nad průměr 2-1/2 palce, tyč nesmí být svařena a kombinace matice a podložky musí odpovídat jmenovité pevnosti v tahu 125 ksi.
Specifikace F1554 pokrývá kotevní šrouby s hlavou, rovné kotevní tyče a ohnuté kotevní šrouby. Číslo v názvu třídy je garantovaná minimální mez kluzu v ksi. Třída 36 používá uhlíkovou ocel, třída 55 používá uhlíkovou ocel s vyšší pevností a třída 105 vyžaduje středně uhlíkovou legovanou ocel, která je kalená a temperovaná. Rozdíl je metalurgický, nikoli kosmetický, a je vidět na každém zkušebním protokolu.
ASTM F1554 Třída 105 je k dispozici od 1/2 palce až po maximální průměr pokrytý standardními mechanickými tabulkami. Níže uvedená tabulka uvádí hodnoty, které musí certifikovaná zkušební zpráva splňovat, než materiál opustí závod.
Minimální výtěžnost 105 ksi
Garantovaná v rozsahu 1/2 až 2-1/2 palce; "105" v názvu třídy je slib, ne cíl.
15% minimální prodloužení
Dostatečná tažnost pro ohýbání, vyrovnávání a napínání bez křehkého lomu v běžných polních podmínkách.
Kalená a temperovaná legovaná ocel
Tepelné zpracování vytváří konzistentní temperovanou martenzitovou strukturu napříč tyčovou částí.
| Majetek | Průměr 1/2 - 2-1/2 palce. | Průměr přes 2-1/2 palce. |
|---|---|---|
| Pevnost v tahu, min (ksi) | 125 | 115 |
| Mez kluzu, min (ksi) | 105 | 95 |
| Prodloužení v 2 palce, min (%) | 15 | 15 |
| Zmenšení plochy, min (%) | 45 | 45 |
| Materiál a tepelné zpracování | Středně uhlíková legovaná ocel, kalená a temperovaná | |
Řádek s nadměrným průměrem je místo, kde dochází k chybám ve specifikaci. Řada konstrukčních detailů předpokládá výtěžnost 105 ksi bez ohledu na průměr, ale samotná norma vyžaduje nižší hodnoty pro tyče s velkým průměrem. Před přijetím certifikátu frézy vždy potvrďte skutečný průměr u výrobce.
Výběr stupně je cvičením ceny proti síle. Níže uvedené srovnání umístí tři třídy F1554, takže je mezi nimi viditelná skutečná vzdálenost.
| Majetek | 36. třída | 55. třída | Grade 105 |
|---|---|---|---|
| Minimální mez kluzu (ksi) | 36 | 55 | 105 |
| Minimální pevnost v tahu (ksi) | 58 | 75 | 125 |
| Typický materiál | Uhlíková ocel | Uhlíková ocel, normalized for large sizes | Legovaná ocel, kalená a temperovaná |
| Chování při svařování | Svařitelné s běžnými opatřeními | Svařitelné v mezích normy | Není určeno pro svařování |
| Relativní cena materiálu | Nejnižší | Mírný | Nejvyšší |
Stupeň 36 zahrnuje lehké základy a dočasné práce. Stupeň 55 zvládá většinu běžných kotev sloup-základní deska. Stupeň 105 získává svou prémii, když momenty převrácení, dynamické zatížení vybavení nebo omezené rozměry základní desky nenechají prostor pro větší šroub. Protože se pevnost v tahu mění s druhou mocninou průměru, přechod z třídy 55 na třídu 105 může snížit 2-1/4palcovou tyč na zhruba 1-3/4 palce při stejném pracovním zatížení, čímž se zmenšuje základní deska, vzdálenosti od okrajů a hloubka kotvení v jednom kroku.
Stupeň 105 není jednoduše silnější v obecném smyslu. Cyklus kalení a temperování vytváří temperovaný martenzit, který poskytuje vysokou mez kluzu při zachování dostatečné tažnosti, aby se mohl ohýbat bez praskání. Minimální prodloužení 15 % je v terénu důležité, protože erektoři běžně pruží nesprávně vyrovnané kotevní tyče zpět na místo nebo ohýbají horní nohu J-kotvy tak, aby odpovídala šabloně.
Nad 2-1/2 palce v průměru, ASTM F1554 Grade 105 klesá na minimální výtěžnost 95 ksi a minimální pevnost v tahu 115 ksi. Pokud návrh používá 3palcovou tyč a stále předpokládá výtěžnost 105 ksi, spojení se počítá asi o 10% nad jeho garantovanou kapacitou. Sloupcový graf níže ukazuje hodnoty výnosů v rámci rodiny jakostí.
Minimální mez kluzu podle třídy F1554 (ksi)
36
36. třída
55
55. třída
105
Grade 105
95*
Stupeň 105 >2-1/2 palce
Výška sloupce je zmenšena na hodnotu ksi; *hodnota platí nad průměrem 2-1/2 palce.
Žárové zinkování podle ASTM A123/A153 je nejběžnější antikorozní ochranou kotevních šroubů, protože zapuštěná ocel vyžaduje dlouhou životnost. Třída 105 je vysoce pevná legovaná ocel a krok čištění kyselinou před galvanizací může do oceli zavést vodík. Odpovědný výrobce kontroluje dobu moření a teplotu lázně a mnoho projektových specifikací přidává ověření vodíkové křehkosti po galvanizaci. Úplný přehled povrchových úprav a jejich procesních rizik naleznete v naší typy povrchové úpravy šroubů kompletní průvodce výběrem .
F1554 Grade 105 musí být namontován pomocí těžkých šestihranných matic podle ASTM A563 Grade DH nebo DH3 (ASTM A194 Grade 8 je také uznáván) a tvrzených podložek podle ASTM F436. Standardní šestihranná matice není dostatečně pevná pro šroub 125 ksi a přeskočení tvrzené podložky umožňuje, aby se matice zapustila do měkčího ocelového plechu.
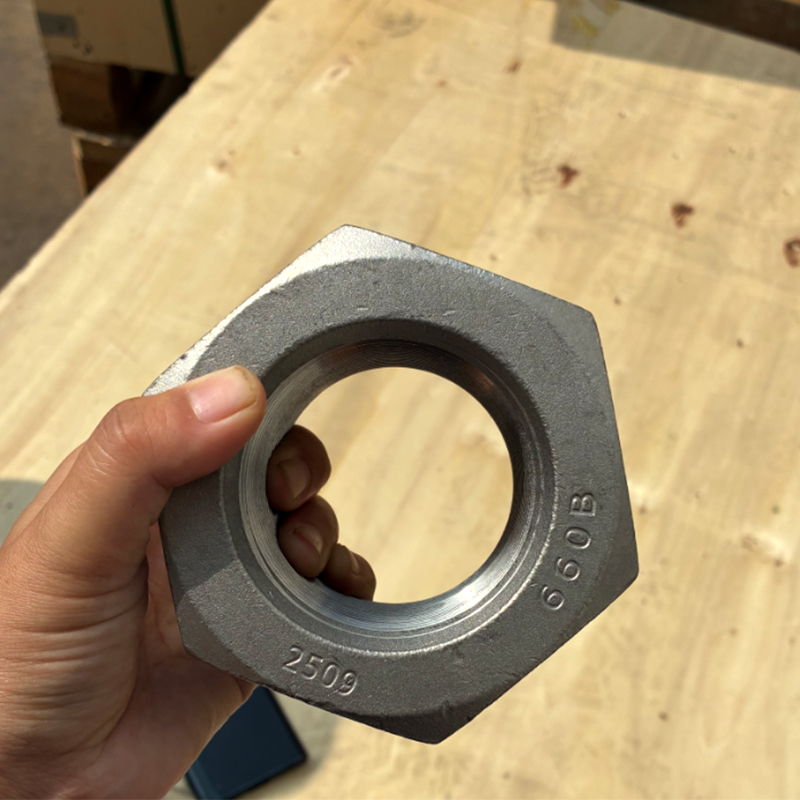 Žárově pozinkovaná těžká šestihranná matice pro vysoce pevné kotevní šrouby Tato těžká šestihranná matice s povrchovou úpravou žárovým zinkem je určena pro kotevní šrouby F1554 třídy 105, odpovídá požadované pevnosti A563 DH nebo DH3 a zabraňuje usazení matice ve spojení s tvrzenými podložkami. Zobrazit produkt →
Svařování zahřeje kalenou a temperovanou tyč nad její popouštěcí teplotu, ničí tepelně zpracovanou mikrostrukturu a zanechává měkkou, slabou tepelně ovlivněnou zónu. Systém F1554 proto považuje stupeň 105 za pouze mechanické spojení. Pokud uspořádání kotvy vyžaduje svařování, navrhněte prodloužení závitové spojky nebo snižte stupeň 55 a dodržujte ustanovení normy pro svařování.
Poptávka po třídě 105 sleduje struktury, které jsou vysoké, štíhlé nebo silně zatížené. Níže uvedená distribuce představuje typické portfolio projektů; skutečné směsi se liší podle regionu, ale vzor je konzistentní: průmyslová odvětví, která si nemohou dovolit velký kotevní šroub, jsou přesně ta, která specifikují nejvyšší jakost.
Vysílací věže, osvětlení vysokých stožárů a anténní konstrukce vystavují kotevní šrouby neustálému napětí v důsledku zatížení větrem a v seismických zónách cyklickému převracení. Průmyslové závody používají třídu 105, kde kompresory, mlýny a drtiče namontované na smyku vytvářejí opakované cykly zatížení na základech. Mosty a dopravní stavby jej používají pro nosné rámy značek, portály a světelné standardy, kde se tuhost sestavy kotev účastní dynamické analýzy. Ve všech třech případech je společný závit stejný: průměr šroubu je omezený, takže zátěž musí nést třída.
Kotevní šrouby patří k nejlevnějším položkám stavebního plánu, přesto nesprávná třída nebo chybějící zkušební protokol mohou zastavit celou sekvenci montáže. Použijte následující kroky jako páteř vaší specifikace nákupu.
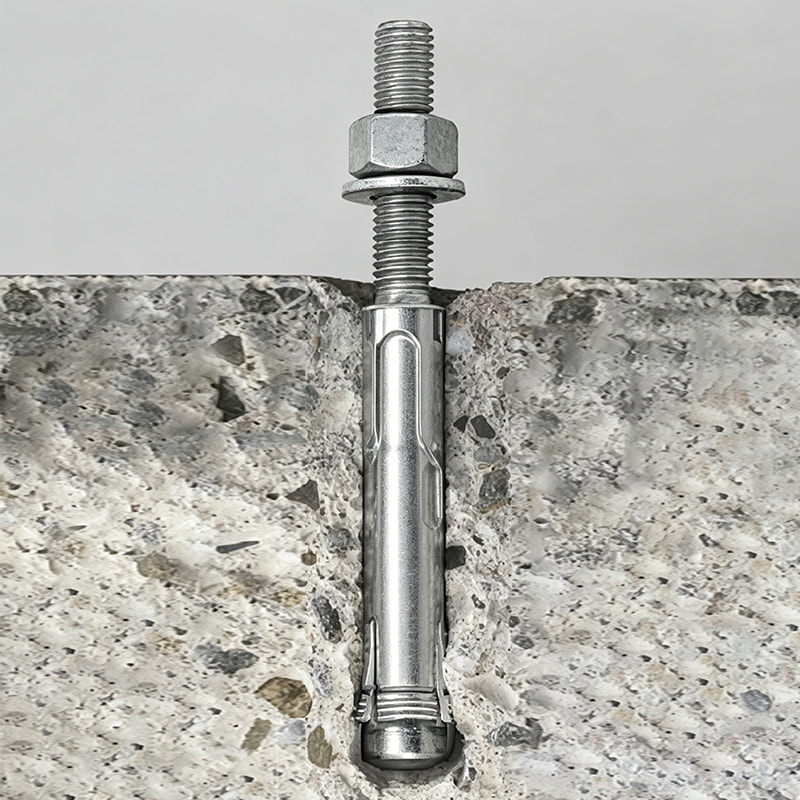 ASTM F1554 Kotevní šroub z uhlíkové oceli žárově pozinkovaný Přizpůsobitelný kotevní šroub F1554 třídy 36, 55 nebo 105 s žárovým zinkováním pro odolnost proti korozi. Je ústředním bodem nákupních kroků, které pomáhají vyhnout se nákladným zpožděním erekce v důsledku nesprávných tříd nebo chybějících zkušebních zpráv. Zobrazit produkt →
Pokud potřebujete pomoc s ověřením specifikace oproti výkresu projektu, zašlete nám výkres prostřednictvím kontaktní stránku než se zavážete dodavateli. Pravidelně podporujeme balíčky spojovacích prvků pro ocelové konstrukce a pro velikosti nebo zakázkové formy mimo standardní sortiment můžeme diskutovat přímo o výrobě OEM/ODM.
Inspekce je poslední bránou kvality, než kotevní šroub zmizí v betonu. Krátký kontrolní seznam udržuje dodaný hardware v souladu s konstrukčním záměrem.
Pokud projekt vyžaduje opětovné testování, pracujte s výrobcem na odběru vzorků z původního tepla, spíše než přijímáte náhražky získané v terénu. Shoda po instalaci závisí na záznamech vlastníka, proto archivujte certifikáty frézy společně s dílenskými výkresy a záznamy o montážním momentu. Tento soubor je také nejrychlejším důkazem shody během auditu.
 ASTM F1852 A325 Těžký šestihranný šroub z hladké uhlíkové oceli
 M27*300 PTFE Blue / Dacromet Coated ASTM A320 L7 Plně závitové tyče
 Šrouby s vnitřním šestihranem z uhlíkové oceli a černění M3*40
 Přírubové šrouby pro válec se šestihrannou hlavou M8×100 třídy 8,8 s fosfátovým povlakem
 Vysokopevnostní šrouby z legované oceli M24*200 pro ocelovou konstrukci
 Šrouby z uhlíkové oceli 1-8 UNC x 4" metrické osazení
 Kontaktní informace
 Adresa


