

Two studs arrive in the same crate and look identical: same thread, same black oxide finish, same grade stamp style on the end. One is ASTM A193 Grade B7, the other is Grade B16. Rozdíl mezi nimi spočívá v jediném legujícím prvku a jednom kroku navíc v peci pro tepelné zpracování a tento rozdíl rozhoduje o tom, zda horká příruba stále drží své šroubové zatížení po osmi letech provozu.
Krátká odpověď
One consequence follows immediately: B7 and B16 are not interchangeable at the purchasing desk. If a drawing calls for A193 B7 and a supplier offers B16 as an upgrade, that is an engineering change, not a substitution. The paperwork, the marking and the joint calculation all have to agree before the stud goes into the flange.
Grade B7 is essentially AISI 4140/4142 steel: 0.38-0.48% carbon, 0.80-1.10% chromium, 0.15-0.25% molybdenum, no deliberate vanadium addition. Grade B16 keeps the chromium level but roughly triples the molybdenum to 0.50-0.65% and adds 0.25-0.35% vanadium.
Ten vanad je celý příběh. It forms fine, stable carbides that resist coarsening while the steel sits at temperature for years. Because those carbides stay where they were put, B16 can be tempered harder and hotter than B7 and still meet the same 125 ksi tensile minimum. B7 je temperován na minimálně 1100 °F (593 °C); B16 is tempered noticeably higher, commonly in the 1150-1250°F (620-675°C) range.
A hotter temper normally softens steel, so how does B16 hold its strength? Chemie je navržena tak, aby to bylo možné. Dva svorníky, které oba projdou tahovým testem při pokojové teplotě, se mohou po pěti letech při teplotě 900 °F chovat velmi odlišně, a to je mezera, kterou se specifikace snaží uzavřít.
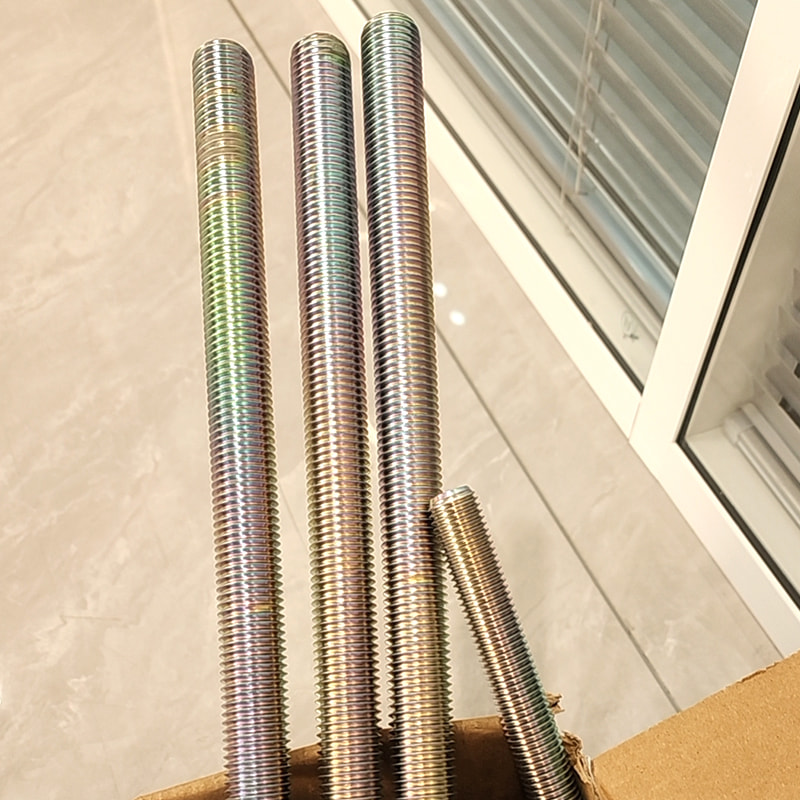 Závitové tyče z legované oceli 3/4" × 10" B7 poskytují výjimečnou pevnost, teplotní odolnost a ochranu proti korozi v jednom spolehlivém spojovacím prvku. Ať už zajišťujete... Zobrazit produkt →
B7 zůstává s velkým náskokem objemovým stupněm a pravidla pro získávání zdrojů, včetně očekávané dokumentace pro práce na potrubí pro ropu a plyn, jsou zahrnuta v tomto Třída závitové tyče B7 a průvodce výběrem .
Oba druhy musí dosáhnout pevnosti v tahu 125 ksi a výtěžnosti 105 ksi až do 2-1/2 palce, s horní hranicí tvrdosti 321 HBW (35 HRC). Torque tables for the two grades are therefore close to identical.
Vanadium plus a higher tempering temperature slows the loss of bolt preload. Jedná se o vlastnost tečení a relaxace a nikdy se neobjeví v certifikátu pokojové teploty.
B16 typically carries a 15-35% price premium and is often produced per heat lot, while B7 is stocked in depth in UNC and metric diameters.
Hodnoty odrážejí minimální požadavky ASTM A193 a široce uznávanou průmyslovou praxi; stropy pro horké služby jsou spíše technickým vodítkem než limity nařízené zákonem.
Horká příruba zřídka selže, protože se zlomil čep. Selhalo to, protože čep se pomalu natáhl, těsnění ztratilo kompresi a kloub začal plakat. Oba stupně začínají na stejném předpětí, takže je otázka, kolik z toho předpětí přežije. B7 a B16 se navzájem těsně sledují přes asi 700 °F a pak se rychle rozcházejí.
700 °F
800°F
900°F
1000 °F
B7 B16
Sloupce znázorňují ilustrativní index udržovaného předpětí (100 = úplné počáteční předpětí), aby byl trend viditelný. Skutečné chování spoje také závisí na typu těsnění, tuhosti spoje, počátečním napětí šroubu a rotaci příruby.
Z toho plynou dvě praktická čtení. Za prvé, výhybka se nachází mezi 800 °F a 900 °F, což odpovídá zvyku v terénu specifikovat B16 pro horkou páru pro ohřev, hydroprocesní reaktory a vodíkové služby. Za druhé, pokud spoj při 850 °F již netěsní a znovu se utahuje při každém vypnutí, změna třídy čepu pro vás udělá více než utažení hodnoty točivého momentu. Za zmínku také stojí: B7 vystavený nad teplotu popouštění je trvale změkčen a neměl by být znovu použit, bez ohledu na to, jak dobře vypadá po vyčištění.
Tyto dvě třídy nerozdělují trh rovnoměrně. Níže uvedené ilustrativní rozdělení ukazuje, kde se soustřeďuje poptávka po vysokoteplotních šroubech A193 a proč se požadavky na výběr jakosti tolik liší od jednoho projektu k druhému.
Segmenty jsou pro ilustraci přibližným odhadem odvětví, nikoli měřenou studií trhu.
B7 dominuje chladnějšímu konci každého z těchto segmentů: užitkové potrubí, příruby třídy 150 až 600, víka ventilů a obecná údržba zařízení. B16 se soustřeďuje tam, kde se konstruktéři obávají o uvolnění během 20leté životnosti, a proto se neúměrně projevuje v okruzích hydrozpracování, horké páry a vysokotlakých vodíkových okruzích, i když představuje malý podíl z celkové tonáže.
Pod zhruba 800 °F se standardním těsněním obvykle postačuje B7. Při teplotách nad 800 °F nebo tam, kde těsnost musí přežít opakované tepelné cykly, je B16 bezpečnější konstrukční volbou.
Pokud seznam čar nebo výkres volá A193 B7, dodání B16 vyžaduje písemné technické schválení. Známka na čepu musí odpovídat certifikátu a výkresu.
Pro kyselé provozy je na výběr B7M s maximem 235 HBW a 100% zkouškou tvrdosti, nebo austenitická třída, jako je B8M. Pro službu pod nulou je odpověď A320 L7 nebo L7M. B16 neřeší ani jeden problém.
A194 stupeň 2H je obvyklé párování s B7; nad cca 800-850°F jsou matice A194 třídy 7 běžně specifikovány se svorníky B16. Volba povlaku je samostatným rozhodnutím o teplotě popsaným níže.
B16 přidává 15-35% prémii a často se dodává z vyhrazeného tepla, takže riziko plánu je reálné. U nestandardních délek, speciální geometrie hlavy nebo proprietárního vzoru čepů je zakázková výroba obvykle rychlejší než hledání položky z katalogu a naše OEM a ODM spojovací servis pokrývá výrobu založenou na výkresech.
Výběr třídy je pouze polovina nákupu. Matice musí být tvrdší než svorník, aby se odtržení závitu nestalo způsobem porušení a povlak musí vydržet stejnou teplotu jako svorník. Zde může technicky správný čep B16 stále selhat v provozu.
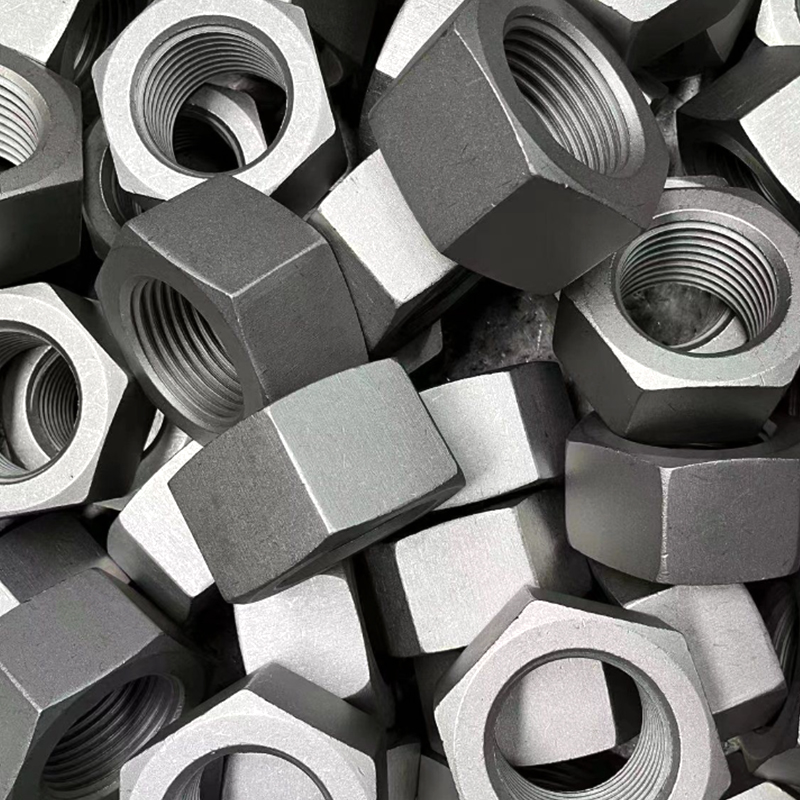 ASTM A194 B7 Černé těžké šestihranné matice ASTM A194 B7 Černé těžké šestihranné matice are high-strength, heavy-duty hex nuts specifically engineered to pair with ASTM A193 B7 alloy steel bolts in high-temperature and hi... Zobrazit produkt →
Matice A194 třídy 2H jsou kalené a temperované na vyšší tvrdost než svorníky, které nesou, a proto je kombinace svorníků B7 s maticí 2H tak běžná. Nad zhruba 800-850 °F se obvykle používají matice třídy 7, aby se matice nestala slabým článkem. Limity povlaků jsou stejné jako u betonu: povlaky na bázi PTFE se obecně používají do teploty asi 500 °F a žárové zinkování se v nepřetržitém provozu nad zhruba 400 °F vyhýbá, protože zinek a železo interdifundují a povlak degraduje. Nad těmito teplotami je reálnou možností černý oxid nebo holý slitinový povrch s vhodným mazivem.
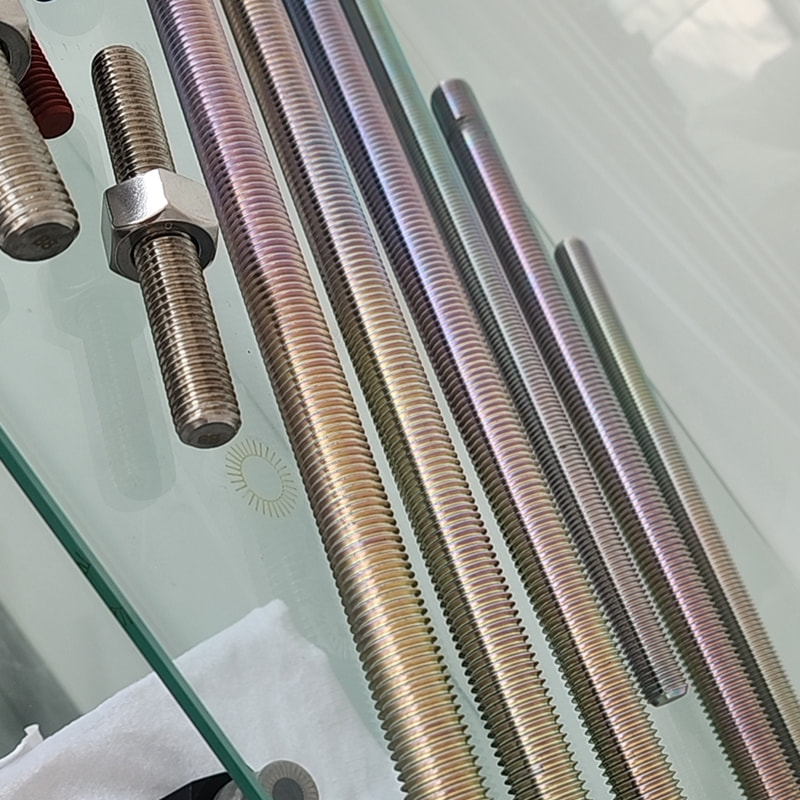 Legovaná ocel M27*300 PTFE / povlak Dacromet B7 Závitové tyče svorníky Závitové tyče B7 z legované oceli M27×300 s povlakem PTFE/Dacromet kombinují pevnost při vysokých teplotách s pokročilou ochranou proti korozi. Ať už zajišťujete kritické příruby na... Zobrazit produkt →
Povlak a mazivo také mění vztah točivého momentu a předpětí. Čep s povrchovou úpravou Dacromet nebo PTFE dosahuje daného předpětí při mnohem nižším utahovacím momentu klíče než suchý černěný čep. Když změníte povrchovou úpravu, znovu zkontrolujte hodnotu krouticího momentu oproti ASME PCC-1 místo opětovného použití čísla z předchozího projektu.
Pokud spoj běží pod přibližně 800 °F a specifikace vyžaduje B7, kupte B7 a utraťte rozdíl za správný postup šroubování. Pokud se spoj zahřeje, tepelně cykluje nebo má v minulosti netěsnosti mezi jednotlivými otočkami, vanad a vyšší temperovací teplota v B16 vám kupují něco měřitelného: zatížení šroubu, které existuje i v roce deset. Tyto dvě třídy sdílejí třídu pevnosti a tabulku točivého momentu, ale nesdílejí životnost při teplotě, a to je rozdíl, na kterém záleží.
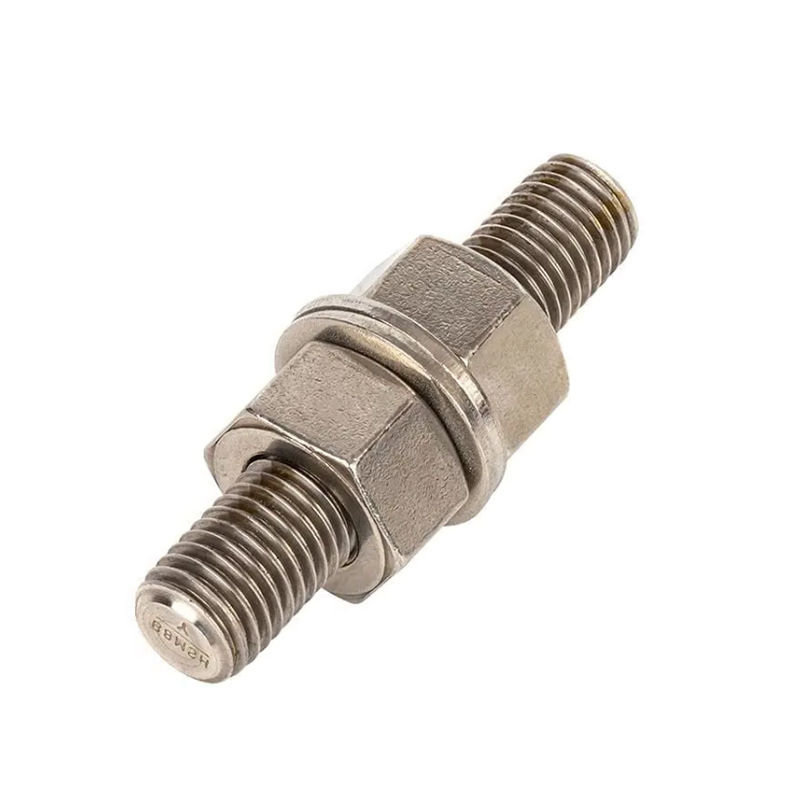
 1-8 UNC *5" Závitové tyče z legované oceli ASTM A193 B7
 Legovaná ocel M27*300 PTFE / Dacromet Coating B7 Závitové tyče Svorníky
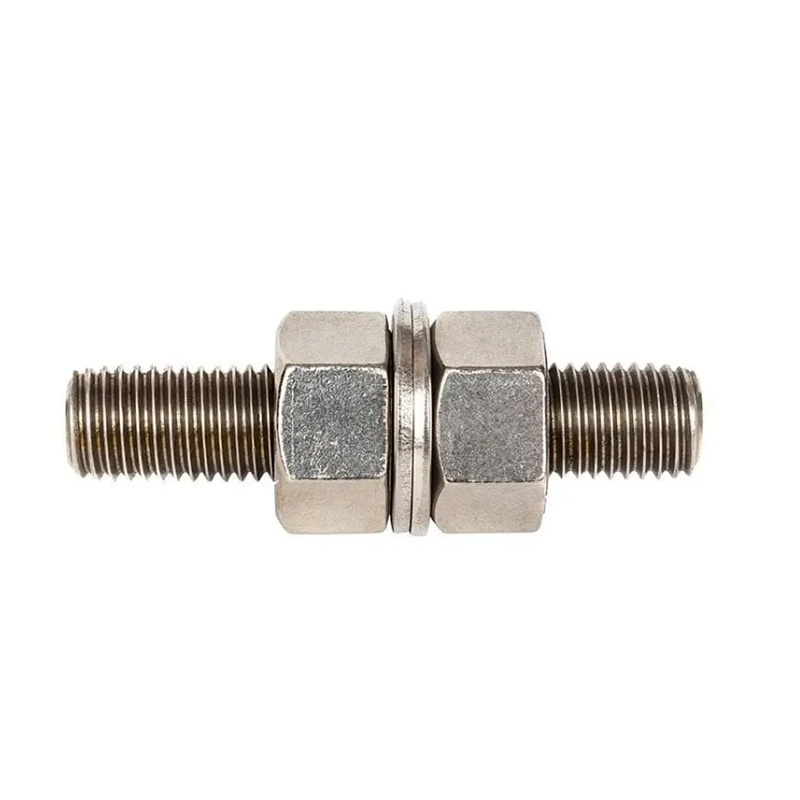 1-8 UNC *5" legovaná ocel ASTM A193 B7 Závitové tyče Třída L7 Závitové svorníky
 L7 Galvanized / Black / HDG Surface 3/4*10" lišta s plným závitem
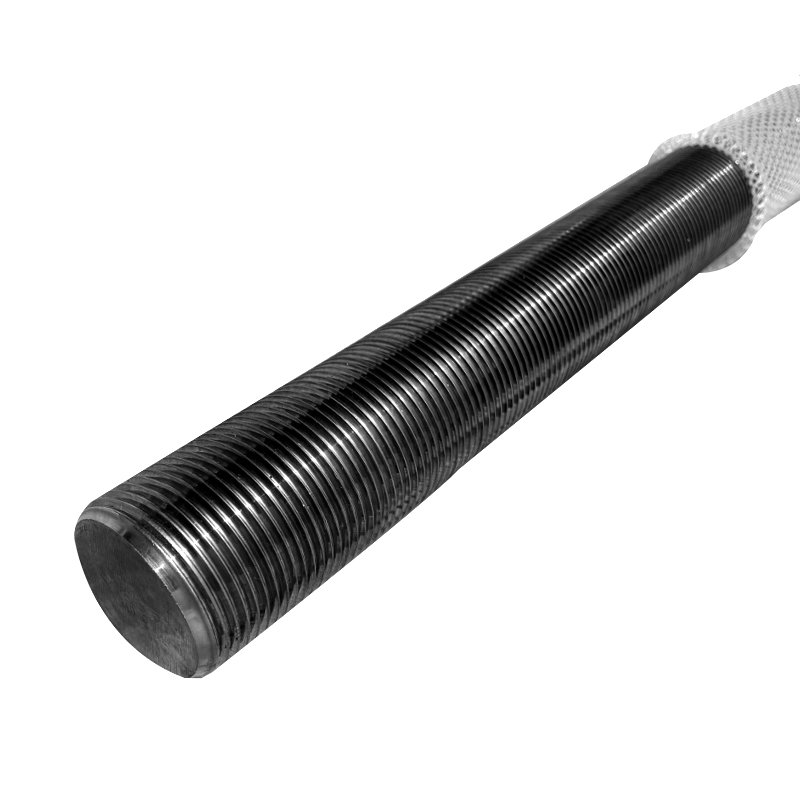 M27*300 PTFE Blue / Dacromet Coated ASTM A320 L7 Plně závitové tyče
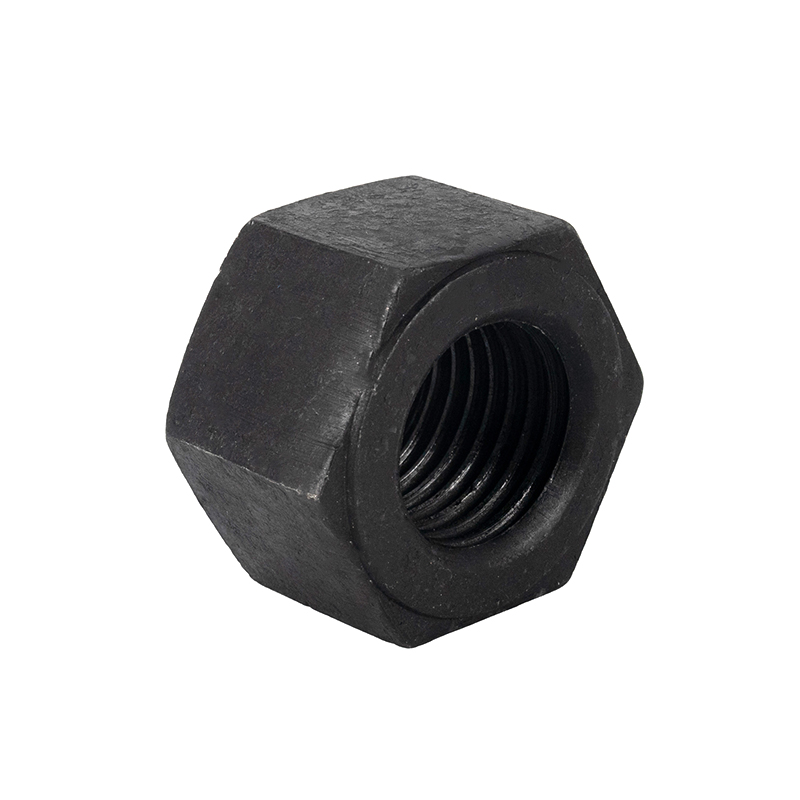 ASTM A194 B7 Černé těžké šestihranné matice
 Kontaktní informace
 Adresa


