
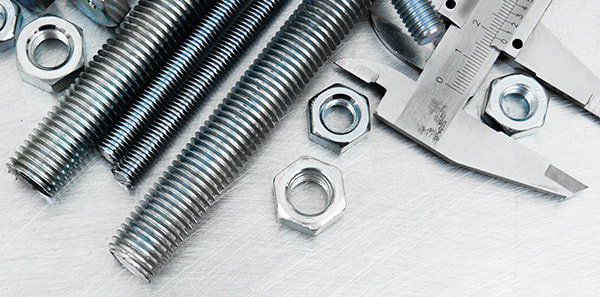

Vychází objednávka na "16 mm kruhovou tyč, jeden konec se závitem, 4,8 m dlouhá". Tyče dorazí, vidlice nesedí se závitem a po úplném navinutí napínáků se každá tyč zkrátí o 30 mm. Tato sekvence je každodenní realitou obchodu se vzpěrnými tyčemi: ocel je zřídka problémem, rozhraní ano.
Vyztužení tyčí je jednou z nejméně okouzlujících částí konstrukčního balíku, přesto určuje, zda rám portálu zůstane čtvercový, zda se stojan na trubky zvedá bez podpěry a zda se vrchlík pohybuje tak, jak model řekl. Správné určení je otázkou několika specifikovatelných čísel.
přímá odpověď: výztužná tyč je pouze tahový prvek, takže její kapacita je dána závitovou patní částí, nikoli průměrem tyče. Jeho chování v reálném světě je dáno koncovými armaturami, napínacím mechanismem dostupným v napínáku a ochranou proti korozi závitů. Tři řádky ve specifikaci – namáhaná oblast, přídavek na nanášení, třída nátěru – zabraňují většině poruch v terénu.
Pod větrem nebo seismickým působením se obdélníkový záliv chce stát rovnoběžníkem. V poli vyztuženém X se jedna úhlopříčka prodlouží a uvolní, zatímco druhá se zkrátí a je pevně stažena, čímž se boční smyk přesune dolů k základům. Tyč nikdy neodolá stlačení: obraťte zátěž a protější tyč převezme řízení. Toto jediné chování vysvětluje většinu následujících pravidel návrhu a získávání zdrojů.
Jedna tyč nemůže podepřít kloub proti obrácenému zatížení, protože se vyboulí v okamžiku, kdy se síla překlopí. Praktická řešení používají alespoň dvě tyče na vyztužené pole nebo jednu tyč plus kompresní vzpěru. Když kresba ukazuje osamělou úhlopříčku bez společníka, stojí za to se zeptat, odkud přichází designový vítr.
Lišta s plným závitem je vhodná, ale oblast tahového napětí je menší než jmenovitá stopka. Hrubý závit M16 poskytuje zhruba 157 mm² proti nominálním 201 mm², což je asi o 22 procent méně. Na jakosti 8,8 bar při výtěžnosti 640 MPa to dává mez kluzu blízko 100 kN a pracovní napětí blízko 60 kN. Pokud konstrukce vyžaduje 70 kN, je potřeba těžší tyč nebo vyšší třída – samotný jmenovitý průměr vám nic neřekne.
Vidlice, čepová oka, styčníkové plechy, nástavné kotvy a tělesa napínáků jsou všechny umístěny ve stejné dráze zatížení a jsou obvykle vyrobeny z různých materiálů v různých továrnách s různými povlaky. Žárově pozinkovaný napínák spojený s tyčí z černého oxidu zaručuje korozní článek na prvním závitu. Odpovídající povrchová úprava přes celou sestavu je levnější než její pozdější oprava.
Kapacita
Odečtěte oblast napětí, nikoli jmenovitý průměr. Snížení o 20 procent je u válcovaných závitů normální.
Štíhlost
Tažné prvky jsou běžně kontrolovány vůči limitu L/r asi 300, aby se řídilo průhyb a vibrace.
Nabírání
Zaměřte se na alespoň 25 mm použitelného zdvihu nitě na každém konci, mimo vypočítané protažení.
Ochrana
Žárové zinkování podle ISO 1461 typicky dodává 70–85 µm lokálně na tyč o tloušťce větší než 6 mm.
Důvodem, proč vyztužení tyče přetrvává, je hmotnost. Tyč 16 mm váží asi 1,58 kg na metr; úhel 50×50×5 srovnatelné kapacity v tahu váží 3,77 kg na metr a ve výšce se s ním mnohem hůře manipuluje. Níže uvedené srovnání staví možnosti vedle sebe podle kritérií, která ve skutečnosti řídí rozhodnutí o nákupu.
Tam, kde rám skutečně potřebuje kompresní kapacitu – například vyztužený záliv v seismické zóně – přestává být tyčové vyztužení správnou odpovědí bez ohledu na cenu. Tam, kde je pouzdro pouze větrné, vyhrává tyč manipulací, nákladem a velikostí spojovacích desek.
Konstruktéři jen zřídka kontrolují, jak moc se tyč natáhne mezi stavem prověšení a pracovním napětím. Toto číslo určuje, kolik seřízení musí napínač absorbovat, a není stejné napříč průměry. Graf ukazuje elastické prodloužení 6 m tyče tažené na 15 kN, za předpokladu E = 205 GPa.
12,5 mm
3,6 mm
16 mm
2,2 mm
20 mm
1,4 mm
24 mm
1,0 mm
Praktická hodnota je taková, že tuhá tyč s velkým průměrem má velmi malou vůli, takže chyba v délce řezu se promítne téměř jedna ku jedné do uvolněné nebo příliš utažené ortézy. Tenčí tyč je shovívavější pro instalaci, ale potřebuje širší navíjecí okno. Jako orientační pravidlo počítejte dráhu napínáku jako vypočítaný úsek plus povolenou toleranci délky řezu plus asi 10 mm zbytkového závitu, aby bylo možné výztuhu upravit i po usazení konstrukce.
Další důsledek: tyče jsou utaženy rotací, takže závit musí být čistý a namazaný, jinak tření spotřebuje většinu točivého momentu dříve, než jakékoli napětí dosáhne tyče. Suché, galvanizované závity běžně potřebují o 30 až 40 procent vyšší krouticí moment pro stejné napětí, což je důvod, proč týmy na místě končí přílišným utahováním a stahováním těla napínáku.
Vzory objednávek od výrobce spojovacího materiálu poskytují hrubý přehled o tom, kde tyto díly končí. Níže uvedené rozdělení odráží, jak je tonáž typicky distribuována mezi aplikace; je to orientační obrázek, nikoli studie trhu.
Za povšimnutí stojí retrofit plátek. Starší rámy jsou často po změně použití znovu vyztuženy a tam je prut vybrán spíše pro toleranci nedokonalé geometrie než pro svou pevnost. Tyč s 50 mm náhradního návinu je často při dodatečné montáži cennější než tyč s kapacitou 10 kN navíc.
Proces specifikace je krátký, pokud je proveden ve správném pořadí. Každý krok níže uzavírá režim selhání, který se opakuje dostatečně často, aby byl předvídatelný.
Nejprve opravte dráhu zatížení. Potvrďte návrhové napětí na vzpěru, zda je zatížení reverzibilní a kolik tyčí sdílí záliv. Jeden prut v reverzibilním nakládacím prostoru je chybou v detailech, nikoli volbou nákupu.
Velikost v oblasti stresu. Převeďte požadované napětí na oblast napětí a poté na jmenovitý průměr. Počítejte se snížením závitu zhruba o 20 až 25 procent a zkontrolujte vidlici a čep podle stejného čísla.
Vyberte stupeň podle prostředí. Kryty z obyčejné uhlíkové oceli pro vnitřní a suché provozy. Pro práci na hranici zvýšené teploty nebo tlaku je obvyklou referenční normou ASTM A193 B7 chromoly; pro provoz při nízkých teplotách poskytuje ASTM A320 L7 rázovou houževnatost. Nerez 304 nebo 316 je vyhrazen pro skutečně agresivní prostředí, protože skok v ceně je strmý.
 Závitové tyče z legované oceli ASTM A193 B7 Vysokopevnostní chromolové tyče B7 pro provoz za zvýšených teplot nebo na hranici tlaku, dostupné v povrchové úpravě pozinkované, černěné nebo žárově pozinkované. Zobrazit produkt →
Společně určete formu nitě a povlak. Válcované závity jsou pevnější a levnější na výrobu než řezané závity a jsou výchozí pro a plně závitová tyč . Žárové zinkování přidává 70 až 85 mikronů a narušuje jemné uchycení závitu, takže matice buď překlepejte, nebo specifikujte povlak, který se nehromadí, jako jsou zinkové vločky.
 ASTM A320 L7 Lišta s plným závitem L7 legovaná ocel s plným závitem pro použití na moři, k dispozici v HDG, zinku nebo černém oxidu; potvrďte hotovou délku řezu a očistěte zkosené konce. Zobrazit produkt →
Odsouhlaste délku střihu a konce. Uveďte konečnou délku od středu ke středu s napínákem ve střední poloze, nikoli délku tyče. Zkoste řezané konce tak, aby závit začínal čistě, a ujistěte se, že šířka čelistí vidlice odpovídá tloušťce styčníkové desky.
Požádejte o papíry. Zkouška tahem na hotové tyči, odečet tloušťky povlaku a certifikát EN 10204 3.1 jsou tři dokumenty, které řeší většinu sporů. Pokud jsou délky nestandardní, zakázková a OEM/ODM výroba je obvykle levnější než nákup zásobní tyče a její opracování na místě.
Délky pažby z legované oceli B7 a L7 az obyčejné uhlíkové oceli třídy 8,8 pokrývají většinu toho, co výztužná sada potřebuje; proměnnou je obvykle délka řezu a povrchová úprava spíše než samotný materiál.
 Celozávitová tyč z uhlíkové oceli třídy 8.8 Výztuha z hladké uhlíkové oceli M16×300 v jakosti 8,8, s pozinkovaným nebo černým povrchem; Skladové délky jsou vhodné pro výztužné sady, kde se délka řezu a konečná úprava liší. Zobrazit produkt →
Výztužná tyč správně sestavená a napnutá v první den může být ještě dva roky později bez zatížení. Kontroly, na kterých záleží, jsou jednoduché a většinou vizuální.
Nic z toho není exotické inženýrství. Výztužná tyč je jednoduchý, účinný prvek pouze v tahu a zůstává spolehlivý, když jsou napěťová oblast, přídavek na nabírání a povrchová úprava výslovně specifikovány, nikoli odvozeny z katalogové fotografie. Chyby, které se vyskytnou, téměř vždy vedou k jednomu z těchto tří čísel, která byla ponechána na dílně.
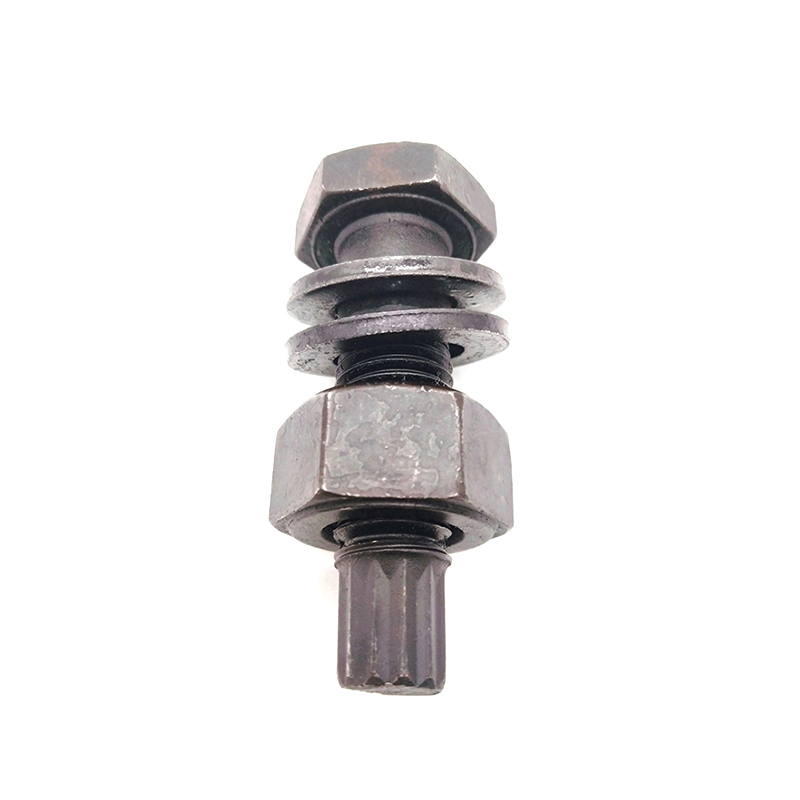 Vysokopevnostní šrouby z legované oceli M24*200 pro ocelovou konstrukci
 ST5*25 SS316 Šestihranné vruty do dřeva pro zpracování dřeva
 M10×300 uhlíková ocel třídy 8.8 pozinkované tyče s plným závitem
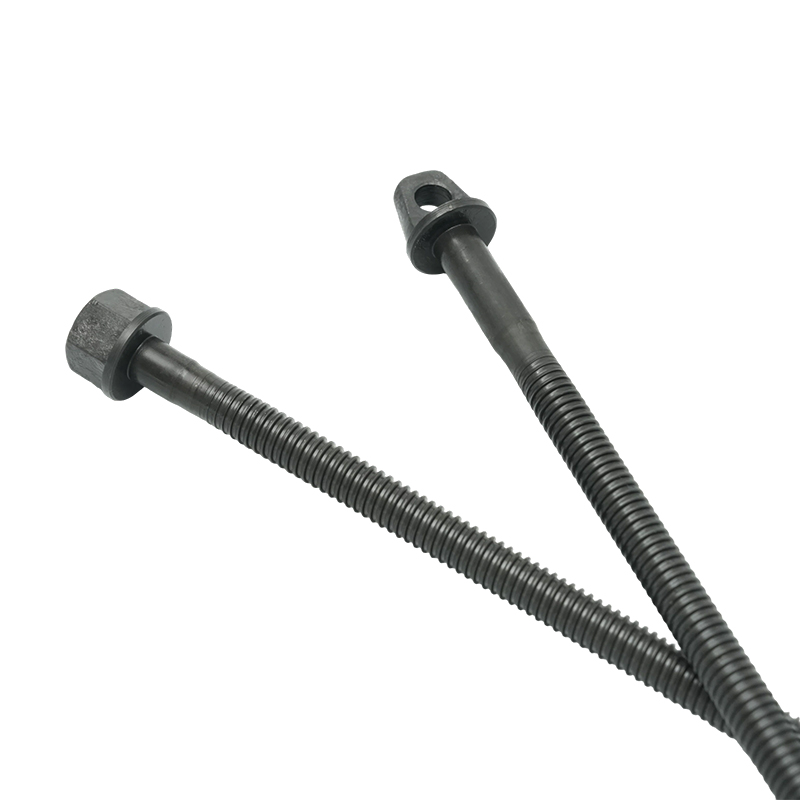 Šroubové tyče s trojúhelníkovou hlavou
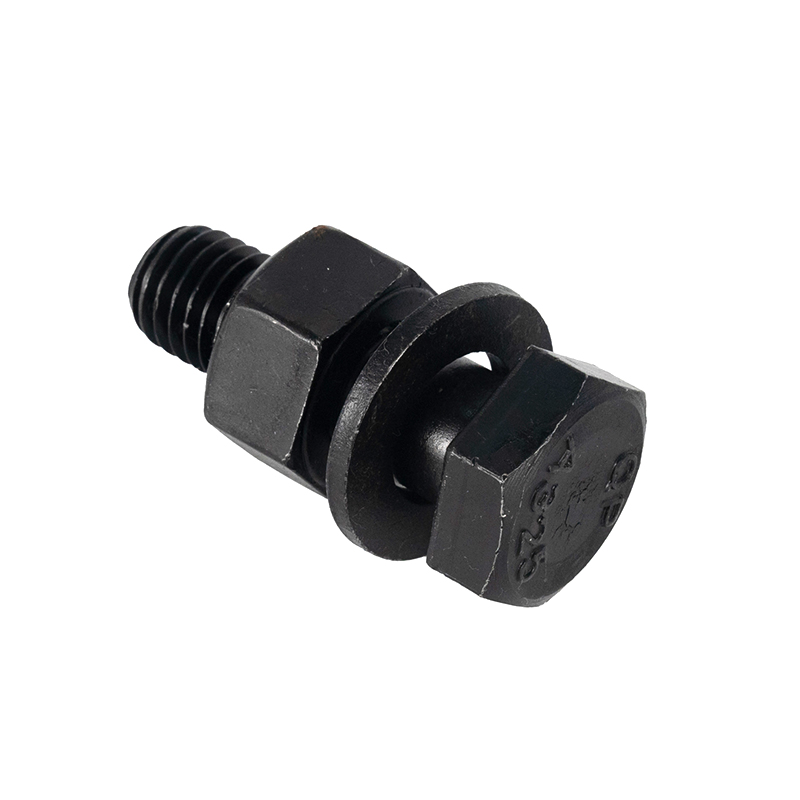 Vysokopevnostní šrouby M12*40 černé z uhlíkové oceli
 Přírubové šrouby pro válec se šestihrannou hlavou M8×100 třídy 8,8 s fosfátovým povlakem
 Kontaktní informace
 Adresa


