
Vyztužení zřídka selže, protože úhlopříčka byla příliš malá. Selže ve spojení: nadměrná díra, kterou nikdo neprovedl do kontroly ložisek, žárově pozinkovaný šroub utažený na stejnou hodnotu krouticího momentu jako běžný šroub, vyztužený klín podrobně popsaný bez uvažování o excentricitě. Pokud specifikujete, kupujete nebo schvalujete ocelovou výztuhu, začněte u spoje spíše než u prvku.
Samotný termín je volný. Na některých výkresech "výztuha" znamená diagonální úhly nebo kanály; na jiných pokrývá celý systém bočních sil, včetně styčníků, šroubů, kotevních tyčí a základových desek; v tenkostěnné konstrukci to obvykle znamená popruhové nebo tyčové vyztužení. Nákupní rozhodnutí se v každém případě liší, ale způsoby selhání se překrývají mnohem více, než většina kupujících očekává.
Krátká verze
Před výběrem třídy šroubu přizpůsobte typ připojení zatěžovacímu stavu. Ložiskové spoje se šrouby ASTM A325/F1852 nebo A490/F2280 pokrývají většinu vyztužených rámů; spoje kritické proti skluzu patří tam, kde je skluz viditelný nebo kde záleží na únavě a obrácení zatížení; Pouze napínací tyčové vyztužení potřebuje tyč, spojku nebo napínák a čep, který toleruje štíhlost. Srovnejte toleranci otvoru, povlak a metodu předpětí včas a zbytek balení výztuhy obvykle zapadne na své místo.
Znovu a znovu se objevují tři rodiny, které se při zátěži chovají velmi odlišně. Vědět, kterou cenu stanovíte, je rozdíl mezi srovnatelnou a zavádějící nabídkou.
Úhly, kanály nebo široké příruby v uspořádání X, V, V nebo s jednou úhlopříčkou. Prvky přenášejí tah a tlak, takže vzpěr a štíhlost řídí sekci dlouho předtím, než se poddá.
Tyčové nebo popruhové výztuhy dimenzované čistě na tah, se spojkami nebo napínáky pro navíjení. Levné a rychlé, ale připojení se musí smířit se štíhlostí a nevyhnutelnou vůlí.
Tenkostěnné plošky upevněné samořeznými šrouby. Efektivní v nízkopodlažním rámování, ale kapacita závisí téměř výhradně na vzoru šroubů, vzdálenosti od okraje a upevnění opláštění.
Ať si koupíte kteroukoli rodinu, dodávka je balíček: členy, styčníkové plechy, šrouby, matice, podložky a na základně kotevní tyče. Balíček složených závorek citovaný bez spojovacího hardwaru není srovnáním podobným.
Ztužení přemění vodorovnou sílu na diagonální sílu a předá ji vyztužení, poté šroubům ve smyku a ložisku a poté sloupu nebo nosníku. Každý krok zavádí omezení, které si kupující spojovacího materiálu může zkontrolovat na papíře před řezáním oceli.
Pro příčné vyztužení pouze v tahu v průmyslových rámech je obvykle jednoduchou součástí samotná tyč. Závitová tyč ASTM A193 B7 se spojkami poskytuje předvídatelnou pevnost a lze ji snadno napnout na místě za předpokladu, že povlak a mazání závitu jsou specifikovány společně, aby se navíjecí matice nezadíraly.
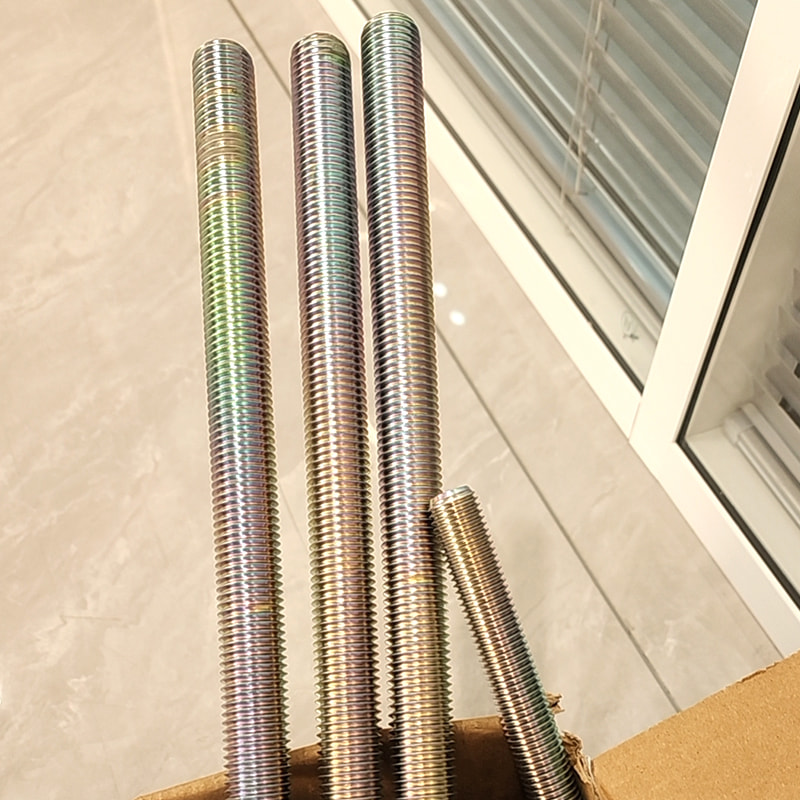 Závitové tyče z legované oceli ASTM A193 B7 Pro příčné vyztužení pouze v tahu nabízejí tyto tyče z legované oceli B7 specifikovanou pevnost a napnutí na místě s koordinovaným výběrem povlaků a mazání. Zobrazit produkt →
Vyztužení tyče má jeden požadavek, který lze při nákupu snadno přehlédnout: čep nebo vidlice na každém konci musí tolerovat úhlový pohyb štíhlé tyče. Jediný šroub procházející příliš velkým otvorem nenahrazuje.
Toto je tabulka, kterou stojí za to postavit před dodavatele. Známky jsou široce dostupné; třída připojení je to, co většina uvozovek neuvádí.
Tam, kde na rychlosti záleží více než na první ceně, šrouby pro regulaci napětí v řadě F1852 vyloučí momentový klíč z rovnice: drážkovaný konec nůžky při specifikovaném napnutí a kontrole se stane vizuální. Kompromisem je o něco vyšší jednotková cena a přísnější požadavky na podložky.
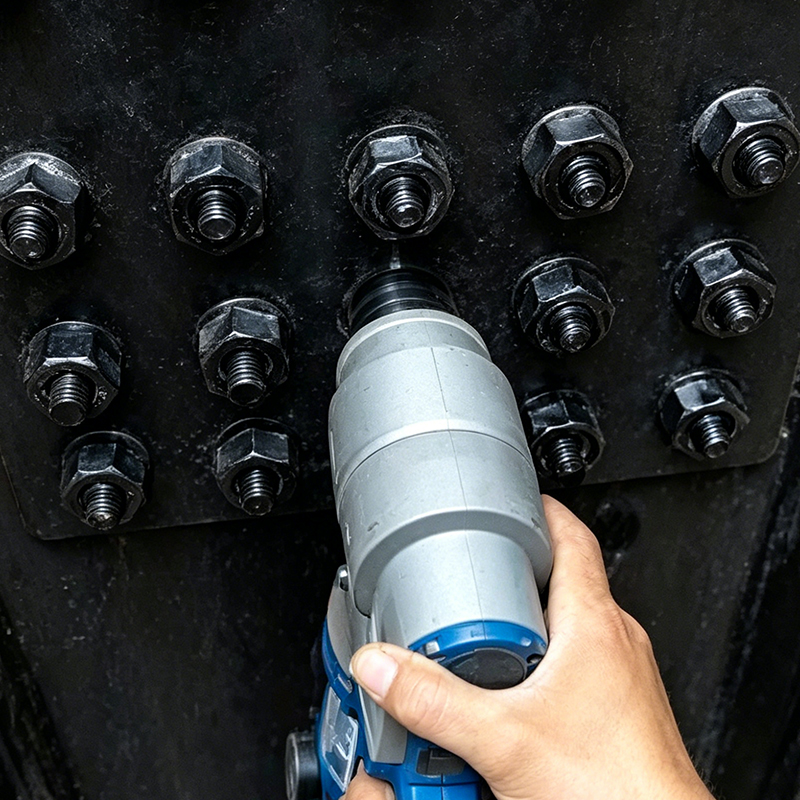 Těžké šrouby ASTM F1852 A325 se šestihrannou hlavou Pro rychlejší instalaci konstrukční oceli se tyto šrouby s regulací tahu střihnou při stanoveném napětí a poskytují vizuální potvrzení dosaženého předpětí. Zobrazit produkt →
Kupující porovnávají stupně pevnosti a zřídka se ptají na rozptyl tření. Přesto rozptyl je to, co mění specifikaci předpětí v argument místa, protože stejný momentový klíč vytváří velmi odlišné upínací síly na různých povrchových úpravách.
Obyčejné, naolejované
Pozinkováno
Žárově pozinkováno
Potaženo PTFE
Zinkové vločky
Praktický důsledek je jednoduchý. Žárové zinkování nepředvídatelně zvyšuje tření v důsledku drsnosti závitu a usazování zinku, takže galvanizované vysokopevnostní sestavy potřebují buď namazané matice, hodnotu krouticího momentu založenou na testu nebo metodu řízení napětí. Nakládání s pozinkovaným výztužným šroubem jako zaměnitelným s obyčejným je jednou z nejčastějších a nejméně viditelných chyb v balení.
Poptávka není rozložena rovnoměrně a mix vysvětluje, proč se jazyk specifikací mezi kupujícími tolik liší.
Průmyslové a skladové práce mají tendenci nakupovat výztuhy pouze napínací tyče a chevron v objemu, s pozinkovanou povrchovou úpravou a jednoduchou dokumentací. Vícepodlažní komerční závod nakupuje spoje kritické pro skluz a šrouby s kontrolou tahu a požaduje osvědčení o frézování a zprávy o tloušťce povlaku, než ocel opustí dílnu.
Kroky dva a tři jsou místa, kam obvykle vstupuje zakázková práce. Ohýbané styčníkové plechy, svařované třmeny nebo nestandardní délky tyčí jsou běžné požadavky a vyplatí se je zvedat ve fázi nabídky spíše než po schválení výrobních výkresů. Dodavatelé, kteří provozují vyhrazenou Program OEM a ODM může obvykle potvrdit proveditelnost z náčrtu během několika dnů.
Na základně se síla vzpěry převrací, a to je místo, kde si kotevní tyče vydobyjí své udržení. Na výběru jakosti záleží: třída 36 se ohýbá a poddajnost tažným způsobem, třída 105 unese mnohem větší zatížení, ale ponechává malý prostor pro nesouosost otvorů a rozdíl v požadovaném uložení je značný.
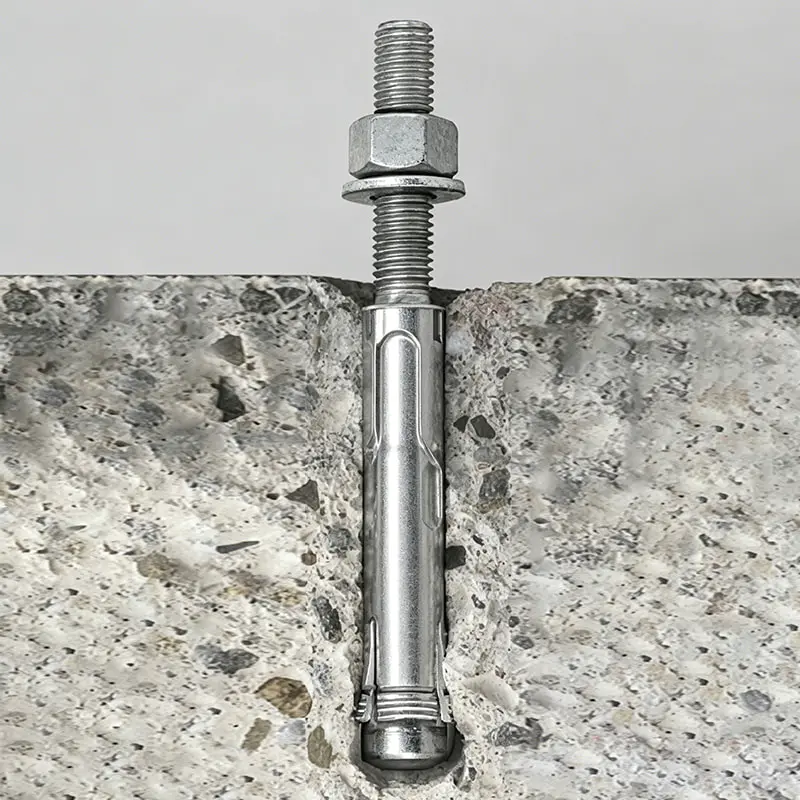 ASTM F1554 žárově pozinkované kotevní šrouby Pro základní spoje, které přenášejí vzpěrnou sílu do betonu, jsou tyto kotevní šrouby z uhlíkové oceli F1554 k dispozici s povrchovou úpravou žárovým zinkováním. Zobrazit produkt →
Vyztužený rám je jednou zkontrolován a poté zapomenut na desítky let, takže detaily, které přežijí, jsou zdokumentovány při instalaci.
Požadavky na instalaci a testování jsou často mezerou mezi vyhovujícím rámem a odmítnutým rámem a standardní požadavky na instalaci a testování vysokopevnostních šroubů stojí za přečtení předtím, než se zmobilizuje montážní posádka, ne až poté.
Získejte odsouhlasenou třídu spojení, povlak a metodu kontroly ve fázi nabídky a výztužná ocel se stane předvídatelným nákupem. Nechte kterýkoli ze tří otevřených a argument se přesune na místo, kde je vždy dražší vypořádat.
 Obyčejné těžké šestihranné zavařovací matice z nerezové oceli 304
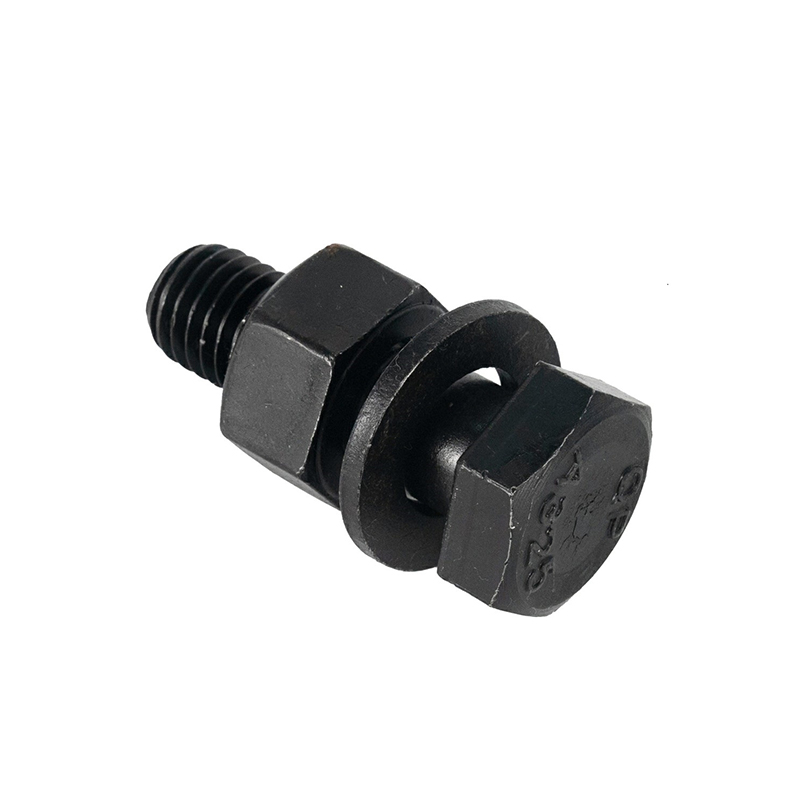 ASTM F1852 A325 Těžký šestihranný šroub z hladké uhlíkové oceli
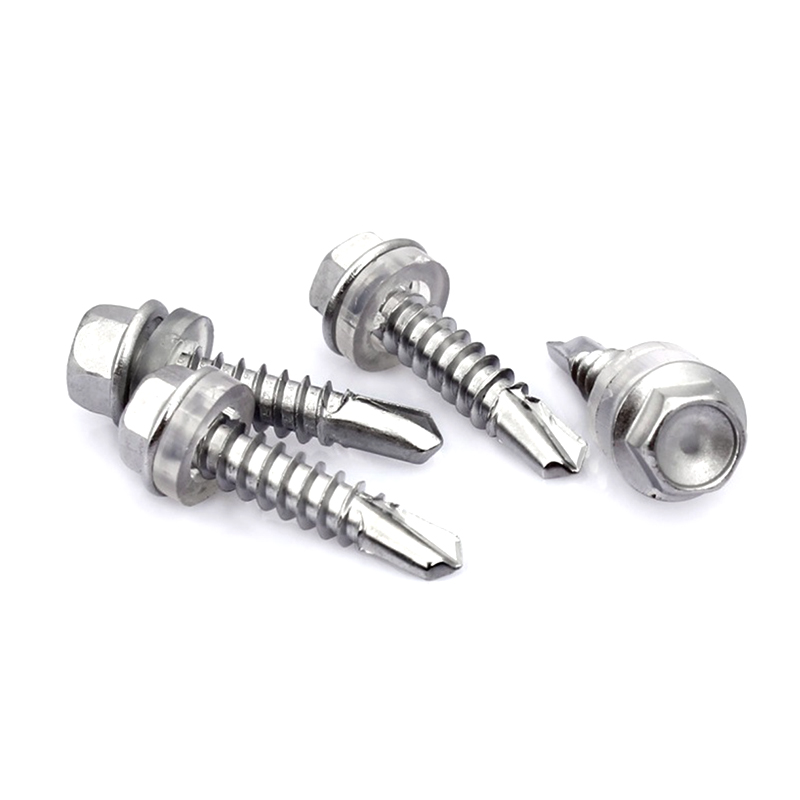 ST2.9*9.5 Samovrtné šrouby s vnitřním šestihranem z nerezové oceli
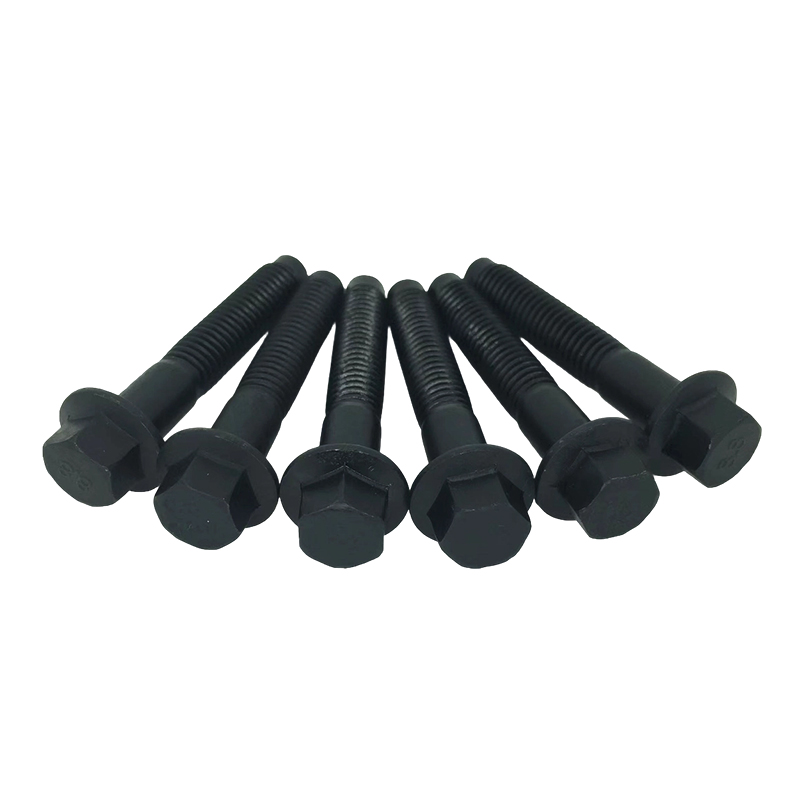 Šrouby s šestihrannou hlavou s přírubou z uhlíkové oceli M5*10 třídy 8.8
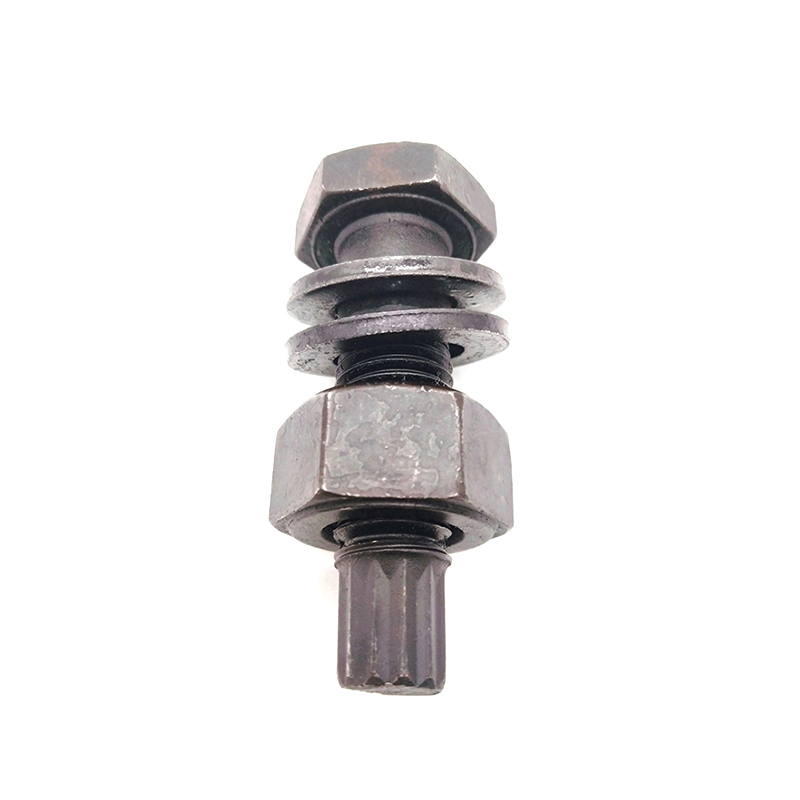 Vysokopevnostní šrouby z legované oceli M24*200 pro ocelovou konstrukci
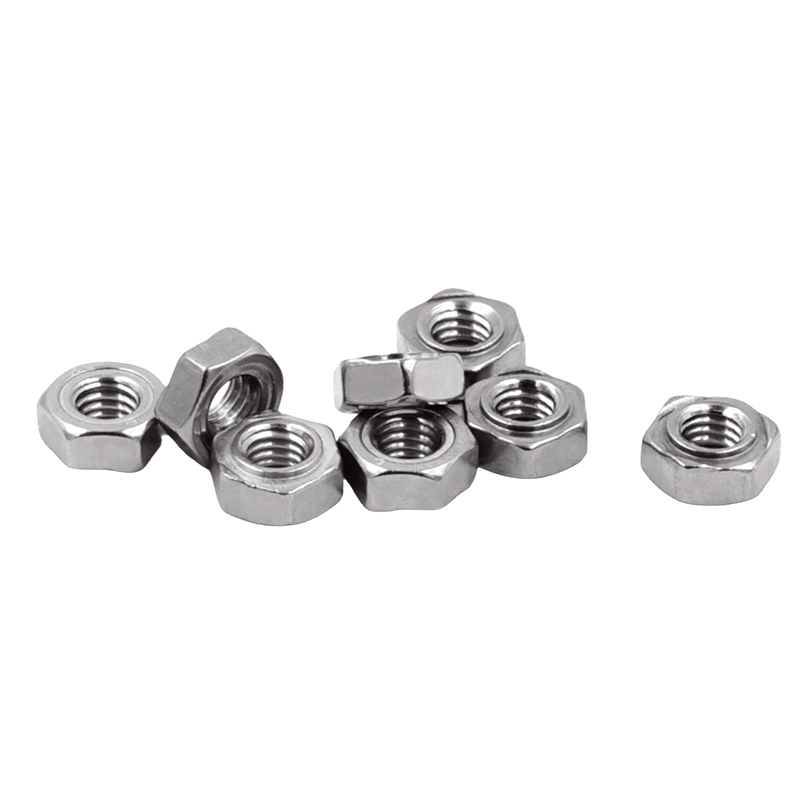 Šestihranné matice DIN934 z nerezové oceli 316 M1
 Kontaktní informace
 Adresa